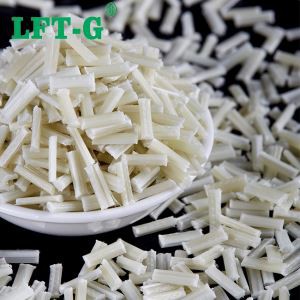
Termoplastike ojačane dugim vlaknima (LFRT) koriste se za aplikacije za brizganje sa visokim mehaničkim svojstvima. Iako LFRT tehnologija može pružiti dobru čvrstoću, krutost i utjecaj, obrada ovog materijala igra važnu ulogu u određivanju načina na koji se završni dio može obaviti.
Da bi uspešno formirali LFRT, neophodno je razumjeti neke od njihovih jedinstvenih karakteristika. Razumevanje razlika između LFRT-a i konvencionalno ojačanih termoplastika dovelo je do razvoja opreme, dizajna i tehnologije obrade kako bi se maksimizirala vrednost i potencijal LFRT-a.
Razlika između LFRT-a i tradicionalnih sječenih, kratkih vlakana ojačanih staklenim vlaknima leži u dužini vlakana. U LFRT, dužina vlakna je ista kao i dužina peleta. To je zato što se većina LFRT-a proizvodi od strane pultrusa, a ne smeše.
U proizvodnji LFRT-a, kontinuirane ćelije staklenih vlakana se prvo vuče u matricu za premazivanje i impregnaciju smole. Nakon izlaska iz matrice, kontinualne trake se isecaju ili peletiziraju, obicno Cut na duzinu od 10-12mm. Nasuprot tome, tradicionalni kratki kompoziti od staklenih vlakana sadrže samo sječena vlakna dužine 3 do 4 mm, a njihova dužina se dodatno smanjuje na tipično manje od 2 mm u ekstruderima sa smicima.
Duljina vlakana u granulama LFRT pomaže u poboljšanju mehaničkih svojstava LFRT-a - povećane otpornosti na udare ili žilavosti, uz istovremeno održavanje krutosti. Sve dok se vlakna drže u dužini tokom procesa kalupa, formirajuće "unutrašnji skelet" koji pruža odlične mehaničke osobine. Međutim, loš proces proizvodnje može pretvoriti proizvode sa dugim vlaknima u materijale kratkog vlakna. Ako je dužina vlakna ugrožena tokom procesa kalupa, nije moguće dobiti potreban nivo performanse.
U cilju održavanja dužine vlakana tokom procesa lijevanja LFRT, postoje tri važna aspekta koji treba uzeti u obzir: mašina za brizganje, dizajn dijelova i plesni i uslovi obrade.
Prvo, mere predostrožnosti opreme
Jedno pitanje koje se često pitaju o obradi LFRT-a jeste da li možemo koristiti postojeću opremu za brizganje za oblikovanje ovih materijala. U većini slučajeva, oprema za formiranje kompozitnih vlakana se takođe može koristiti za formiranje LFRT. Iako je tipična oprema za lomljenje kratkih vlakana zadovoljavajuća za većinu LFRT dijelova i proizvoda, neke modifikacije opreme mogu bolje pomoći u održavanju dužine vlakana.
Univerzalni vijak sa tipičnom sekcijom "merenja-kompresije-mjerenja" je vrlo pogodan za ovaj proces, a smanjivanje vlaknasto sečenja može se smanjiti smanjenjem odnosa kompresije odmernog dijela. Odnos kompresije od 2: 1 metra je optimalan za LFRT proizvode. Upotreba specijalnih metalnih legura za proizvodnju šrafova, buradova i drugih dijelova nije neophodna, jer habanje LFRT nije toliko veliko kao i tradicionalna termoplastika ojačana staklenim vlaknima.
Drugi uređaj koji može imati koristi od pregleda dizajna je vrh mlaznice. Neki termoplastični materijali lakše se obrađuju pomoću koničnog koničnog mlaznice mlaznice, što stvara visok stepen smicanja jer se materijal ubrizgava u šupljinu plesni. Međutim, takvi savjeti za dizne značajno smanjuju dužinu vlakana kompozita dugih vlakana. Zbog toga je preporučljivo koristiti dizajniran dizajn vrh / ventila sa 100% "slobodnim protokom" koji omogućava dugim vlaknima da lako prolaze kroz mlaznicu u komponentu.
Pored toga, prečnik mlaznice i rupe za vrata treba da imaju slobodnu veličinu od 5,5 mm (0,250 inča) ili više, a nema oštre ivice. Važno je razumeti kako materijal prolazi kroz opremu za brizganje i da odredi gdje će smicanje razbiti vlakna.
Drugo, dijelovi i dizajn plesni
Dobri dijelovi i dizajn plesni su takođe od pomoći u održavanju dužine LFRT vlakna. Eliminisanje oštrih uglova oko dela ivice (uključujući rebra, šefove i druge karakteristike) izbjegava nepotrebno naprezanje u oblikovani dio i smanjuje habanje vlakana.
Dijelovi moraju biti nazivni zidni dizajn sa ravnomernom debljinom zida. Veće promene u debljini zida mogu dovesti do neusaglašenosti pakovanja i neželjene orijentacije vlakana u dijelu. Gde debljina mora biti debljina ili tanja, izbjeći iznenadne promjene u debljini zida kako bi se izbjeglo formiranje područja sa visokom smicanjem koje mogu oštetiti vlakna i postati izvor koncentracije napona. Obično se pokušava otvoriti kapija u debljeg zida i doći do tanke površine, čime se kraj punjenja drži u tankom dijelu.
Opšti princip dobrog plastičnog dizajna ukazuje na to da održavanje debljine zida od manje od 4 mm (0.160 inča) promoviše dobar i ravnomeran protok i smanji mogućnost od sudopera i praznina. Za LFRT jedinjenja, optimalna debljina zida je obično oko 3 mm (0,120 inča), a minimalna debljina je 2 mm (0,080 inča). Kada je debljina zida manja od 2 mm, povećava se verovatnoća da se vlakna razbijaju nakon ulaska u kalup.
Dijelovi su samo jedan aspekt dizajna, a važno je razmotriti kako materijal ulazi u kalup. Kada trkači i kapija vode materijal u šupljinu, može se pojaviti velika oštećenja vlakana u ovim područjima, ako nisu pravilno dizajnirana.
Prilikom projektovanja kalupa za formiranje jedinjenja LFRT, radar sa punim radijusom je optimalan sa minimalnim prečnikom od 5,5 mm (0,250 inča). Pored celokupnog kanala, bilo koji drugi oblik kanala protoka će imati oštre uglove, što će povećati stres tokom procesa formiranja i uništiti ojačani efekat staklenih vlakana. Prihvaćeni su sistemi za grejanje sa otvorenim trkačima.
Minimalna debljina vrata treba biti 2mm (0,080in). Ako je moguće, postavite kapiju duž ivice koja ne ometa prolaz materijala u šupljinu. Vrata na površini dela treba okrenuti 90 ° kako bi se sprečilo iniciranje oštećenja vlakana i degradacija mehaničkih svojstava.
Konačno, obratite pažnju na lokaciju fuzionih linija i kako oni utiču na područje gdje dijelovi podležu opterećenju (ili stresu) kada se koriste. Linija fuzije treba premeštati u područje gdje se očekuje da nivo napona bude niži racionalnim rasporedom kapije.
Analiza napunjenosti računara može pomoći u određivanju gdje će se ove fuzione linije naći. Strukturna analiza konačnih elemenata (FEA) može se koristiti za upoređivanje lokacije visokog stresa i lokacije linije ušća, kako je utvrđeno u analizi punjenja.
Treba napomenuti da su ovi dijelovi i modeli plesni samo preporuke. Postoji mnogo primjera komponenti koji imaju tanke zidove, varijacije debljine zida i fine ili fine osobine koje koriste LFRT jedinjenja radi postizanja dobrih performansi. Međutim, što je više od ovih preporuka, potrebno je više vremena i napora kako bi se osigurala potpuna korist od tehnologije dugih vlakana.
Treće, uslovi obrade
Uslovi obrade su ključ uspeha LFRT-a. Sve dok se koriste tačni uslovi obrade, moguće je koristiti mašinu za brizganje za opštu namjenu i pravilno oblikovani kalup za pripremu delova LFRT. Drugim rečima, čak i uz odgovarajuću opremu i dizajn plesni, dužine vlakana mogu da padnu ako se koriste loši uslovi obrade. To zahteva razumijevanje na koji način će se vlakno susresti tokom procesa kalupa i identificirati područja koja će uzrokovati prekomerne struganje vlaknima.
Prvo, nadgledajte povratni pritisak. Visoki protok pritiska uvodi veliku silu striženja na materijal koji će smanjiti dužinu vlakana. S obzirom da se od nultog pritiska pritiska i samo povećavajući dok se vijčak ne povuče ravnomerno tokom procesa ishrane, korištenje protokola od 1,5 do 2,5 bara (20 do 50 psi) obično je dovoljno da se postigne konzistentno hranjenje.
Visoka brzina zavrtnja takođe ima negativan uticaj. Što brže se zavrtanje rotira, veća je verovatnoća da će čvrsti i neumorni materijal ući u sekciju kompresije vijka i uzrokovati oštećenja vlakana. Slično preporukama za povratni pritisak, treba ga čuvati što brže kako bi se stabilizovao potreban minimum za popunjavanje vijka. Kada se formiraju jedinjenja LFRT, često se često koriste brzine zavrtanja od 30 do 70 r / min.
U procesu brizganja, taljenje se odvija kroz dva faktora koji deluju zajedno: smicanje i toplota. Pošto je cilj da zaštitite dužinu vlakna u LFRT-om smanjujući smicanje, potrebno je više toplote. Prema sistemu smole, temperatura obrađenog jedinjenja LFRT je obično 10-30 ° C viša od temperature konvencionalnog kalupa.
Međutim, pre nego što stalno povećate temperaturu bačve, obratite pažnju na preokret raspodele temperature u bačvi. Normalno, temperatura bara se povećava kako se materijal kreće od bunara do mlaznice, ali za LFRT preporučuje se da temperatura bude viša na rezervoaru. Preokret raspodjele temperature dozvoljava granulama LFRT da se omekšaju i rastopiti pre nego što uđu u sekciju kompresije vijaka sa visokim smicanjem, čime se olakšava zadržavanje dužine vlakana.